
Q:射出成形の製造現場で十分な人員を確保できません。現在の要員数のままで増産に対応する具体的なアプローチを教えてください。
現場の人手不足や採用難が常態化する中、限られた人員体制のまま増産要請へ応えることが多くの成形工場で急務となっています。作業者の増員に頼らず、現有リソースのまま工場の生産能力を最大化させるための具体的な設備導入・改善アプローチを教えてください。
A:4つの視点による「作業工数の削減」と「実効稼働時間の極大化」
現在の要員数のままで生産量を引き上げるには、「作業者1人あたりの受け持つ業務工数を自動化で削減すること(省人化)」と、「成形機の停止時間(段取り替えダウンタイムやチョコ停)を排除して実効稼働時間を延ばすこと(稼働率向上)」の2軸からアプローチすることが不可欠です。
以下の4つのアプローチが極めて有効です。
4つの視点からのアプローチ
- Answer : 1 周辺機器の一元管理と「一括自動制御」の導入
- Answer : 2 「粒断機」の導入によるチョコ停撲滅と24時間連続稼働
- Answer : 3 「自動ストッカー・自動包装機」による後工程の無人化
- Answer : 4 周辺設備の最適化による段取り替えダウンタイムの短縮
Answer : 1 トータルリンクによる段取り・監視の自動化(作業工数の削減)
成形機周辺機器の段取りや稼働監視を手作業からシステム連携へと移行し、成形ラインに張り付く作業工数を削ぎ落とします。
周辺機器の一括自動設定・起動・停止

金型交換に伴う金型温度調節機、除湿乾燥機、粒断機などの条件設定を作業者が1台ずつ巡回して手入力・起動する工数を排除します。取出ロボットの金型データ呼出に連動し、全周辺機器の設定・タイマー起動・停止を一括自動制御することで、立ち上げ工数とヒューマンエラーを大幅に削減します。
品質異常の常時監視と不良品自動選別

金型温調機の冷却媒体流量や温度、乾燥機の温度異常などをロボットがリアルタイムに常時監視します。閾値を外れた異常ショットが発生した際は、取出ロボットが「不良の可能性がある製品」を良品コンベヤとは別の場所へ自動で分別開放します。これにより、人手による目視検品や異常流出後の全数検査・選別にかかる膨大な工数を不要にします。
成形終了時の最適樹脂輸送
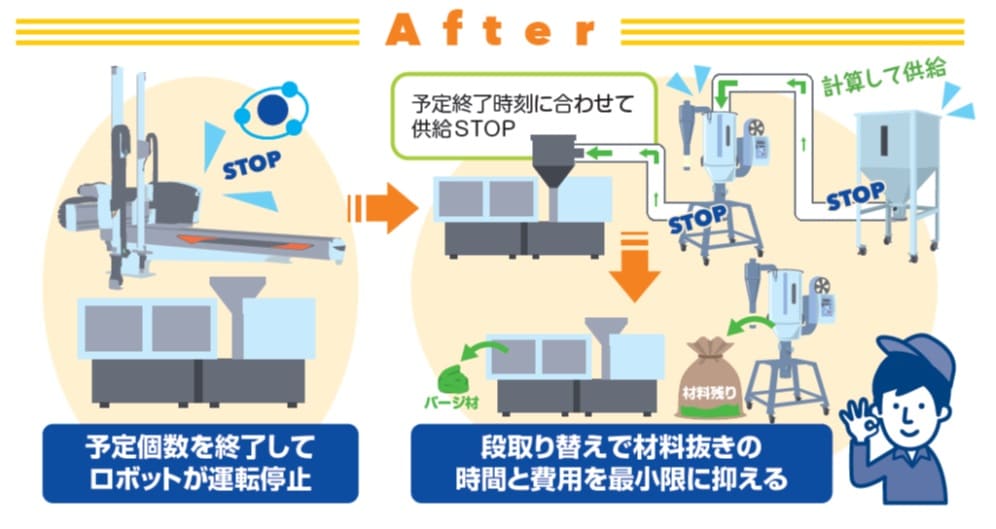
生産完了カウントに合わせて成形機上ミニホッパーへの材料供給量を自動演算し、必要最小限の樹脂のみを供給します。ロット切り替え時における材料の抜き取り作業やホッパー清掃、余剰樹脂のパージ作業にかかる手間と時間を大幅に解消します。
周辺機器が一元管理する『トータルリンク』
取り出しロボットが周辺機器(温調機・乾燥機・粒断機等)の条件設定、一括起動・停止、状態監視を自動で行います。手作業による段取り待ち時間や周辺機器異常によるチョコ停・不良品流出を排除し、同じ設置台数・フロア面積のままで成形機の実効稼働時間を限界まで高めます。
Answer :2 「粒断機」の導入によるチョコ停撲滅と24時間連続稼働
材料トラブルによる突発停止をゼロ化し、夜間や休日の無人連続稼働を実現して実質的な生産時間を拡大します。
ブリッジ・フィルター目詰まりの解消
一般的な粉砕機(高速・低速)で処理したリサイクル材は粒度のバラつきやパウダー状の微粉が多く、ホッパー内でのブリッジ(材料詰まり)やローダーのフィルター目詰まりを引き起こし、成形機を突発停止(チョコ停)させる主因となります。

スイングプレスカット方式の粒断機を導入することで、微粉の発生を極限まで抑え、バージン材に近い均一な粒度へリサイクル成形します。
また、通常の粉砕機では切断面が毛羽立ってブリッジを起こしやすいPE(ポリエチレン)等の軟質材でも、毛羽立ちのない均一カットが可能なため、ホッパー内での詰まりを起こさず安定供給できます。
チョコ停ゼロによる夜間・無人連続稼働
材料供給トラブルに伴う緊急停止リスクが解消されることで、監視要員が少ない夜間や休日でも24時間安定した連続成形が可能となり、人員を増やさずに稼働可能時間を最大限に引き出せます。
あらかじめ登録された正しい設定値やシーケンスに合致しなければ設備が稼働しない「予防インターロック」を設けることで、作業者の知識量や経験年数に関わらず、常に正しい条件でのみ生産を開始できる環境を整えます。
Answer :3 「自動ストッカー・自動包装機」による後工程の無人化
成形後の受け取り・保管工程を完全自動化し、夜間や少人数シフトでもラインを止めずに生産を継続できる体制を構築します。
成形品の自動箱詰め・整列保管
成形品を自動でコンテナへ整列ストックする「自動ストッカー」
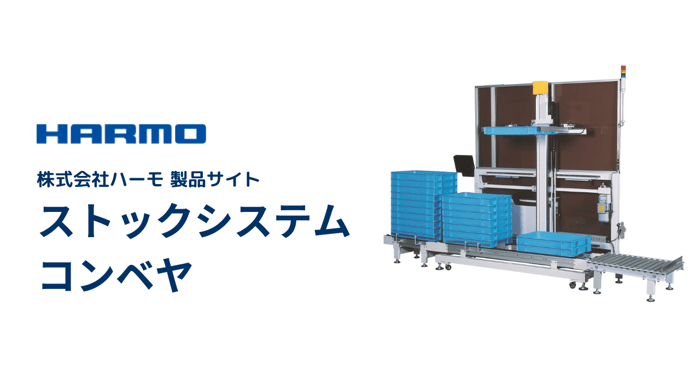
成形品を自動でコンテナへ整列ストックする「自動ストッカー」を導入します。一時置きコンテナへの手作業による箱詰め作業や箱交換作業を不要にし、製品落下による打痕・キズ不良を防ぎながら長時間の無人ストックを可能にします。
自動袋詰め・印字連動
製造年月日やロット番号の印字までを自動化する「自動包装機」

小型精密部品等の場合、個数カウントからチューブフィルムでの製袋・袋詰め、シーラー、製造年月日やロット番号の印字までを一連で自動化する「自動包装機」を取り付けます。これにより、人手による計量・袋詰め・ラベル貼り工数を完全に排除できます。
Answer :4 周辺設備の最適化による段取り替えダウンタイムの短縮
成形機を止めて行う「内段取り」の時間を極小化し、成形機が製品を生み出している正味の稼働比率を高めます。
2軸サーボスイングロボット(EXZシリーズ等)への移行
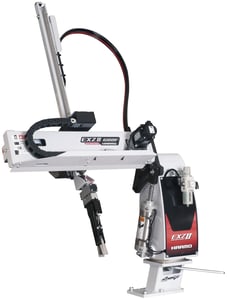
エアー駆動ロボットで発生していた「成形機の上に登り、工具を使って手作業で吸着位置やメカストッパーを調整する作業(約15〜20分)」を、サーボ駆動化によりコントローラーからのデータ呼出・ステップ確認(約3〜5分)へと短縮します。
高所作業のリスクを低減させつつ、段取り時間を大幅に圧縮します。
2軸サーボ駆動タイプ『EXZⅡ-600(F)/800(F)』
2タンク除湿乾燥機とワンタッチカプラーの活用
2タンク除湿乾燥機
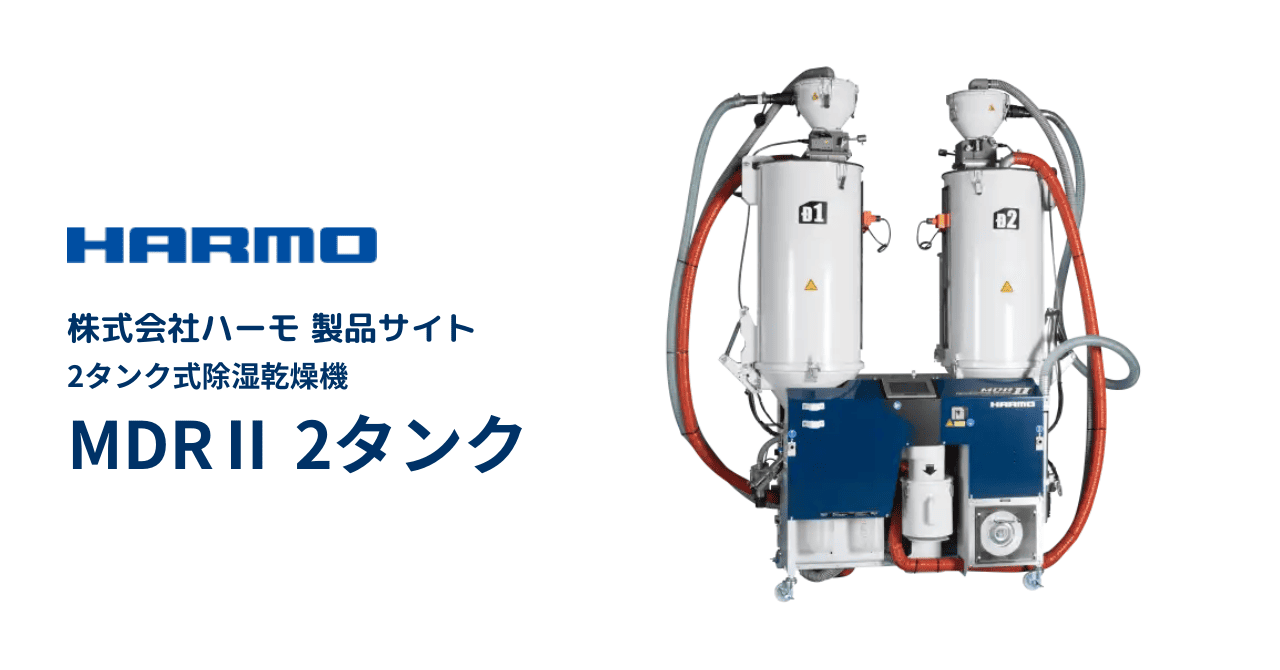
2つのタンクを備えた除湿乾燥機(MDRⅡ等)を活用し、成形機稼働中に空きタンク側で次ロット材の事前乾燥(予備乾燥)を行います。材料切り替え時の乾燥待ちによる成形機停止ダウンタイムをゼロ化できます。
ワンタッチカプラー
 樹脂輸送ホースの接続部をワンタッチカプラー化することで、工具不要かつ数秒で脱着が完了し、材料・色替え時の段取りロスを極小化します。
自動化・省人化についてお気軽にご相談ください
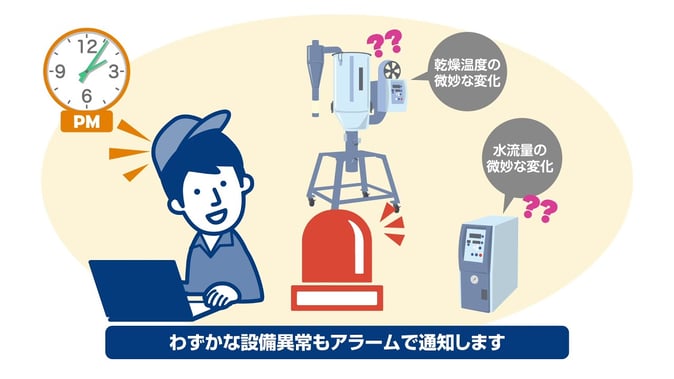
作業者に頼っていた段取り設定、稼働監視、検品、梱包といった手作業工数をシステムで削減しながら、材料ブリッジや段取り待ちによる成形機の停止要因を徹底的に排除することで、現有要員数のままでも成形機の実効稼働時間を最大化し、増産要請へ確実に応える生産体制を構築できます。
成形現場のお困りごとをご相談ください