
はじめに
製造原価の圧縮やサプライチェーン強靭化に向けて、外注加工費を抑えて成形品の内製化率を引き上げたいというニーズが高まっています。
しかし、下記のような課題に直面する企業も少なくありません。
-
単に外注品を自社へ移管するだけでは金型費や後工程の組立工数がかさむ
-
現場の人員不足で内製化を受け入れる余力(キャパシティ)がない
Q:外注費を削減するために成形部品の内製化率を高めたいです。部品点数を削減する一体成形(VA/VE提案)や、現状の要員で内製化を進める方法は何ですか。
顧客へのVA/VE提案を通じて部品点数を削減する一体成形の手法と、現有要員のまま増産枠を確保して内製化を実現する具体的なアプローチを教えてください。
A:2つの視点による「一体成形(VA/VE)による工数削減」と「現場の自動化・稼働率向上によるキャパシティ創出」
成形部品の内製化を成功させ、確実に外注費を削減するためには製品設計・金型設計の段階からアプローチする「一体成形による部品点数の削減(VA/VE提案)」と、製造現場の増員を行わずに生産能力を引き上げる「自動化とチョコ停撲滅による実効稼働率の向上」の2軸を連動させることが極めて有効です。
具体的には以下のアプローチにより利益率の高い内製化を推進します。
2つの視点からのアプローチ
Answer : 1 部品点数を削減する一体成形(VA/VE提案)の推進
外注品をそのままの形状で自社へ取り込むのではなく、部品点数そのものを減らし、後工程の組立工数や部品管理コストを根底から排除するVE(バリューエンジニアリング)提案を顧客へ行います。
インサート成形(複合成形)による部品一体化
従来、成形後に手作業や別設備で組み立てていた「複数の樹脂部品」や「金属部品と樹脂」を金型内で自動インサート成形してワンショットで一体化します。
※ 金属部品:ベアリング、板バネ、カラー・メスネジインサート、金属端子など
事例
2種類の樹脂部品を成形後に別工程で接合していた案件に対し、取出ロボットを活用して1次成形品を自動で2次成形金型内へインサートする複合成形システムを提案。
これにより、接合・組立工数を完全にゼロ化し、組立時の寸法誤差や嵌合不良を解消しながら、成形サイクルの短縮と大幅なコストダウンを実現しました。
関連記事を読む
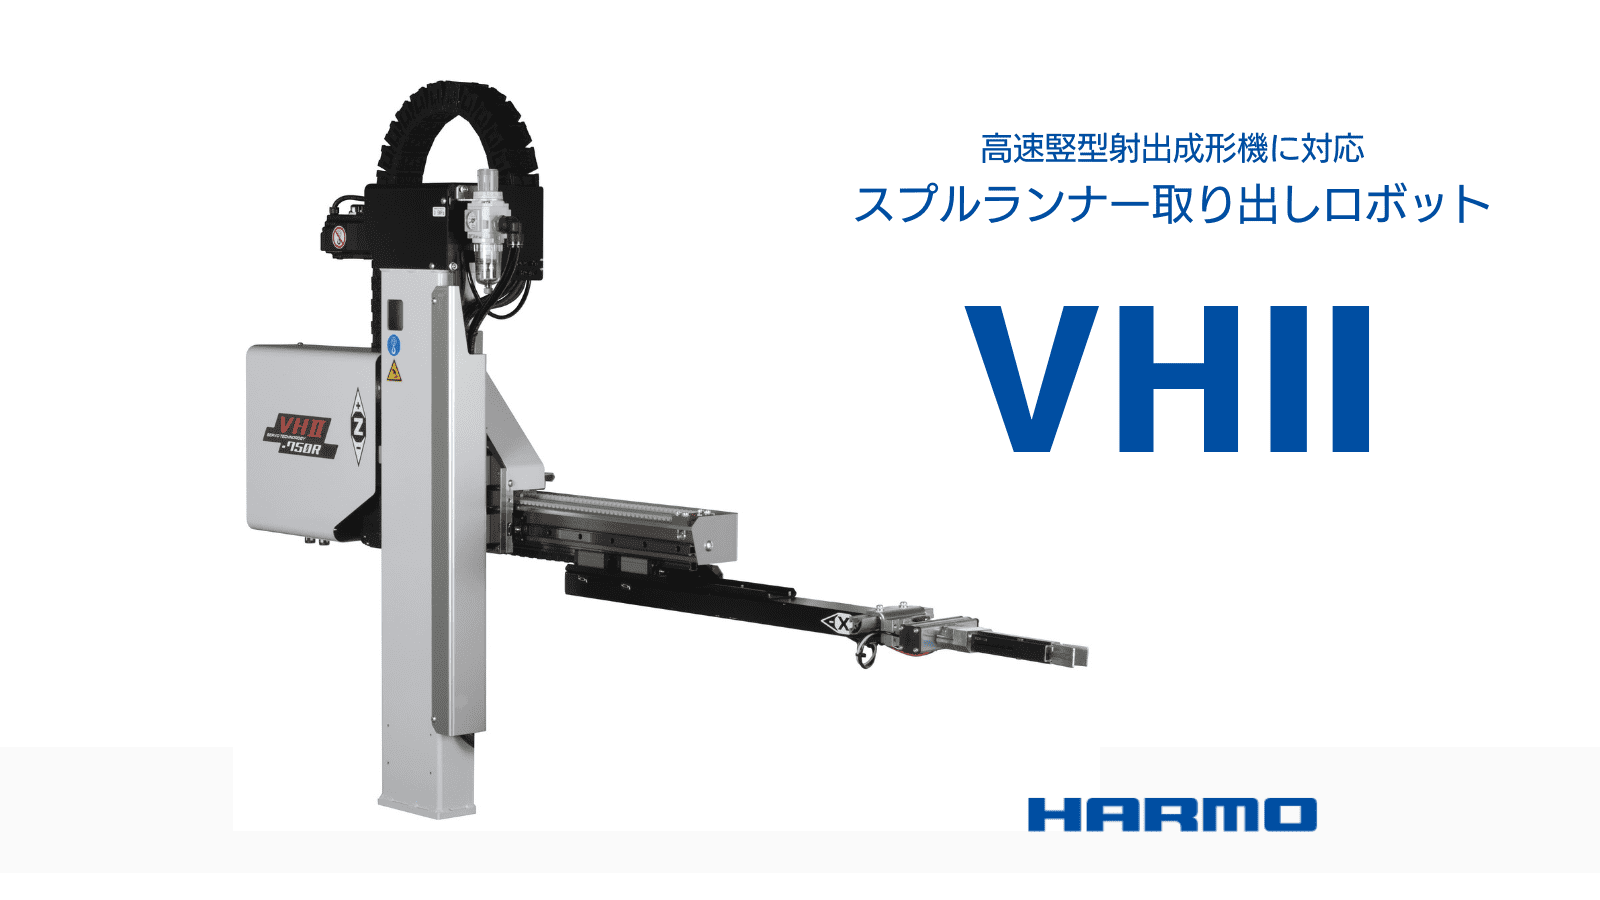
高速竪型射出成形機に対応するスプルランナー取り出しロボット『VHⅡ』
累積公差の低減による寸法精度・品質の向上
複数部品を別々に成形して組み立てる構造では各部品の成形収縮や勘合部のガタつきによる「累積公差」が品質リスクとなります。一体成形化により接合界面をなくすことで累積公差を排除し、最終製品の寸法精度や剛性、気密性・防水性といった製品品質を劇的に高めることができます。
関連記事を読む
金属代替(樹脂化)による軽量化とコストダウン
板金プレス品や切削金属部品をガラス繊維強化エンプラ等の高強度樹脂や「金属インサート複合成形」へ置き換える設計提案を行います。部品強度の要求基準をクリアしながら、複数部品の一体成形による点数削減と大幅な軽量化を同時に達成し、顧客のコスト要求に応えます。
Answer :2 現状要員(増員なし)で内製化枠を生み出す「現場の生産性向上策」
外注から戻した成形品を現有の人員体制のまま内製化するには、「作業者1人あたりの受け持ち台数を増やすこと(省人化)」と「成形機の停止要因を徹底排除して稼働時間を最大化すること」で、設備余力を生み出す必要があります。
① トータルリンクによる段取り・監視の自動一括制御
周辺機器を一元管理する『トータルリンク』
取り出しロボットが周辺機器(温調機・乾燥機・粒断機等)の条件設定、一括起動・停止、状態監視を自動で行います。手作業による段取り待ち時間や周辺機器異常によるチョコ停・不良品流出を排除し、同じ設置台数・フロア面積のままで成形機の実効稼働時間を限界まで高めます。
取出ロボットが周辺機器と双方向通信して一括制御
内製化に伴って型替えや小ロット生産が増加しても、取出ロボットが金型温度調節機、除湿乾燥機、粒断機などの周辺機器と双方向通信して一括制御します。
金型データ呼出に連動して周辺機器の条件設定・起動・停止を一括制御することで、作業者の移動・手入力工数を大幅に削減し、オペレーターの多台持ちを可能にします。
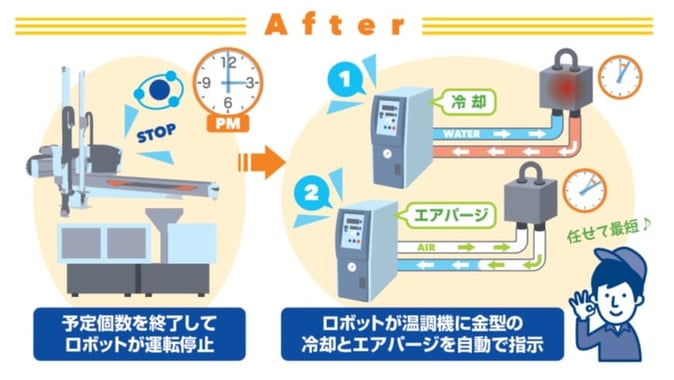
不良の可能性がある製品を自動分別

さらに、媒体流量や温度異常を常時監視して「不良の可能性がある製品を自動分別」することで、目視検品工数を不要にし、生産完了時の「最適樹脂輸送」によりロット終了時の材料抜き・パージ工数を最小化します。
② 粒断機導入によるチョコ停撲滅と24時間(夜間無人)連続稼働
最大のカギは夜間や休日の無人連続稼働
内製化分の生産量を確保する最大のカギは夜間や休日の無人連続稼働です。従来の粉砕機で発生していた微粉や不揃い粒による「ホッパーブリッジ」や「ローダーフィルター目詰まり」をスイングプレスカット方式の粒断機で解決します。
材料起因のチョコ停を抑えるハーモの『粒断機』
材料起因のチョコ停を抑え、PE等の軟質材でも安定した計量・可塑化を実現。突発停止対応の手間を無くし、24時間止まらないラインで増産分を確実に消化します。
③ 後ろ工程(自動ストッカー・自動包装・自動ゲートカット)のインライン化
内製化によってボトルネックとなりやすい成形後の後工程を自動化します。
取出ロボットと連動した「自動ストッカー」でコンテナへの整列箱詰めを無人化し、「自動包装機」によって個数カウントから製袋・袋詰め・ロット印字までを一括自動処理します。
成形品自動ストッカーによるコンテナ詰め・箱替えの自動化

また、フリーゲートカット機能やサーボロボットを活用し、3次元形状やサイドゲートのゲートカットもインラインで自動化することで、成形後の手作業工数を完全に排除します。
④ 周辺設備の最適化による内段取り時間の短縮
内段取り(成形機を停止して行う切り替え作業)を極小化し、段取りにかかる作業者の拘束時間と負荷を大幅に引き下げます。
2軸サーボスイングロボット(EXZⅡ等)による段取り短縮
従来のエアー駆動ロボットで発生していた「成形機の上に登り、工具を使って手作業で吸着位置やメカストッパーを調整する作業(約15〜20分)」を、サーボ駆動化によりコントローラーからのデータ呼出・ステップ確認(約3〜5分)へと短縮します。
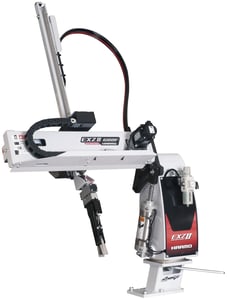
高所作業に伴う安全リスクを排除するとともに、段取りにかかる時間を約4分の1に圧縮します。
2軸サーボ駆動タイプ『EXZⅡ-600(F)/800(F)』
樹脂輸送用ワンタッチカプラーの採用
材料ホースの脱着を工具レス・ワンタッチ化(数秒)することで、色替えや材料切り替え時の脱着工数を劇的に短縮し、接続ミスや工具落下のリスクを防止します。
2タンク除湿乾燥機(MDRⅡ等)による予備乾燥
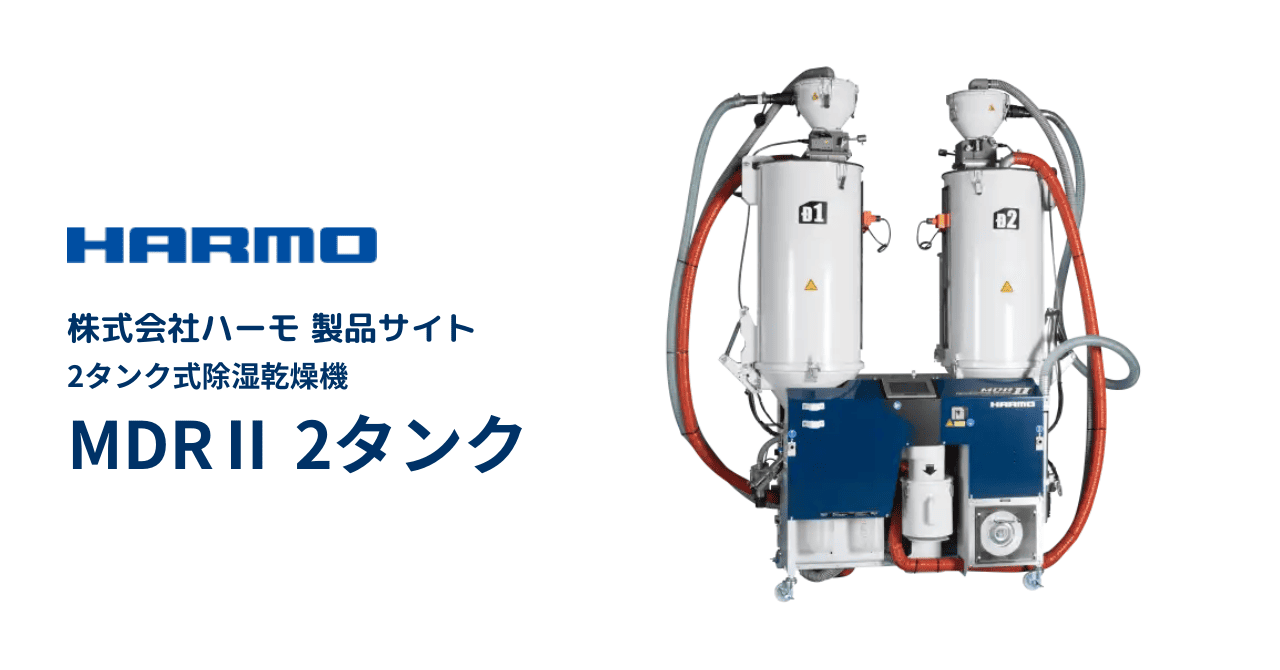
1台の乾燥機内に2つのタンクを備え、稼働中に別タンクで次ロット材料の予備乾燥を行えます。成形機停止を伴う材料乾燥待ち時間をゼロにし、段取り替え後すぐに次ロットの生産へ移行できます。
生産性向上についてお気軽にご相談ください
 顧客に対しては「一体成形による組立工数・部品点数削減」という付加価値の高いVE提案を提示して内製化の商機を掴む。現場では「トータルリンクや粒断機、後工程の自動化」によって現有要員のまま稼働余力を生み出す。
この営業・製造が一体となったアプローチこそが、人員不足に悩む成形メーカーが外注加工費を削減し、自社工場の収益性を劇的に向上させるための確実な解決策です。
成形現場のお困りごとをご相談ください