
Q:成形工場における消費電力や使用エアー量を削減し、製造原価を直接低減するための省エネルギー機能や設備の運用方法を提案してください。
電気料金の高騰やカーボンニュートラル(CO2排出量削減)への対応が製造業共通の経営課題となる中、成形工場における電力や圧縮空気(コンプレッサーエアー)の消費削減は、製造原価の直接低減に直結する急務のテーマです。
射出成形ラインにおいて、生産性や成形品質を損なうことなくエネルギーロスを削ぎ落とすための具体的な設備機能と運用アプローチを教えてください。
A:4つの視点によるエネルギーロス撲滅と運用最適化
成形工場における省エネ・原価低減は、成形機本体だけでなく、熱や動力のロスが大きい周辺機器の「熱対策」「無駄な空運転の排除」「エアーレス化」「材料ロスの極小化」を総合的に進めることが極めて有効です。
以下の4つのアプローチが極めて有効です。
4つの視点からのアプローチ
- Answer : 1 周辺機器の熱対策・インバータ化による「消費電力の直接削減」
- Answer : 2 トータルリンク連携による「無駄な空運転・過乾燥の排除」
- Answer : 3 ロボット駆動・材料輸送の「使用エアー量削減(エアーレス化)」
- Answer : 4 パージロス削減による「材料費・間接エネルギーの二重カット」
Answer : 1 周辺機器の熱対策・インバータ化による「消費電力の直接削減」
金型温度調節機や乾燥機はヒーターおよびポンプ・ファンモーターを常時稼働させるため、成形ラインの中でも電力消費比率が高い設備です。機器単体の熱効率向上と駆動制御の最適化により、ベース電力を直接引き下げます。
ホッパードライヤーへの「断熱コート(ジャケット)」装着
金属ドラム外面からの自然放熱を遮断し、ヒーターの無駄な加温・保温電力を大幅に抑制します。

THD-25Fの事例 では年間262kg相当のCO2削減および確実な節電効果を発揮します。さらに、機器外面からの放熱を抑えることで成形室内の室温上昇を防ぎ、夏場の空調設備(エアコン)の電力負荷を間接的に低減させる効果も得られます。
「排気熱交換機(ヒートシンク)」による排熱回収
乾燥ドラムを通過して大気開放されていたサイクロン排気の熱量を回収し、吸入空気と熱交換させて再び乾燥ドラムへ循環・再利用します。ヒーターの昇温負荷を大幅に削減し、THD-25Fでの稼働試算では年間消費電力を11,515kWhから7,735kWhへと約33%削減します。
金型温度調節機の「インバータ仕様」への更新
温調水管表面で熱交換効率が最大化する「乱流状態」を維持しながら、ポンプの回転数をインバータで最適制御します。過度な媒体吐出圧や余剰流量を抑え、最小限の消費電力で安定した熱交換サイクルを構築します。
Answer :2 トータルリンク連携による「無駄な空運転・過乾燥の排除」
段取り替えの合間や成形終了後の放置、作業者の電源切り忘れに伴う待機電力をシステム連動によって確実に遮断します。
成形終了時の周辺機器「自動一括停止」
所定の生産カウント完了と同時に、取出ロボットが金型温度調節機、除湿乾燥機、粉砕機、ホッパーローダーへ停止信号を一括送信し、自動で運転を終了させます。作業者の巡回停止ミスや電源切り忘れを防ぎ、段取り替え待ちの間にヒーター通電やモーター回転が続く無駄な待機電力消費を完全に排除します。
周辺機器が一元管理する『トータルリンク』
取り出しロボットが周辺機器(温調機・乾燥機・粒断機等)の条件設定、一括起動・停止、状態監視を自動で行います。手作業による段取り待ち時間や周辺機器異常によるチョコ停・不良品流出を排除し、同じ設置台数・フロア面積のままで成形機の実効稼働時間を限界まで高めます。
最適材料供給による「過乾燥・再乾燥電力の削減」
粒断機で再生処理したスプルランナーを除湿乾燥機やヘリカルホッパーと連携させて成形機へダイレクト供給します。

成形機から出た直後の熱を持ったリサイクル材を即座に再利用することで、二重の再加熱・再乾燥にかかるヒーター電力をカットし、熱履歴過多による樹脂物性の低下(過乾燥・黄変)も未然に防止します。
Answer :3 ロボット駆動・材料輸送の「使用エアー量削減(エアーレス化)」
工場ユーティリティの中で最も製造コスト単価が高い圧縮空気(エアー)の消費ポイントを見直し、消費量を大幅に抑制します。
スイングタイプロボットの「2軸サーボ駆動化(エアーレス化)」
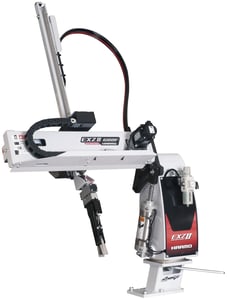
従来のエアーシリンダー駆動スイングロボットから、2軸サーボモーター駆動(EXZⅡ等)へ刷新します。アームの昇降・旋回動作に伴う大量の圧縮空気消費を不要化し、コンプレッサーの負荷を大幅に引き下げます。
また、エアー配管の経年劣化によるエアー漏れリスクを排除するだけでなく、高所でのメカストッパー調整やエアー抜き作業が不要となり、段取り時間(15〜20分→約3分)の大幅短縮と作業安全性の向上を両立します。
2軸サーボ駆動タイプ『EXZⅡ-600(F)/800(F)』
ホッパーローダーの「空吸い(無駄なエアー輸送)抑制」
定期タイマーで動作するホッパーローダーは材料枯渇時や成形終了後もエアーを吸い続ける「空吸い」を起こし、高圧空気を無駄に消費しがちです。

トータルリンクで予定生産数に応じた最適輸送時間を自動演算・制御し、成形完了に合わせてローダーを即時自動停止させることで、無駄なエアー輸送を徹底的に排除します。
Answer :4 パージロス削減による「材料費・間接エネルギーの二重カット」
成形終了時の余剰樹脂廃棄を最小化し、原料購入コストと材料廃棄・再処理にかかる間接エネルギーを削減します。
「最適樹脂輸送」によるパージ樹脂の極小化
ロボットコントローラーが成形完了のタイミングから逆算し、成形機上のミニホッパーへ必要最小限の樹脂のみを自動供給します。
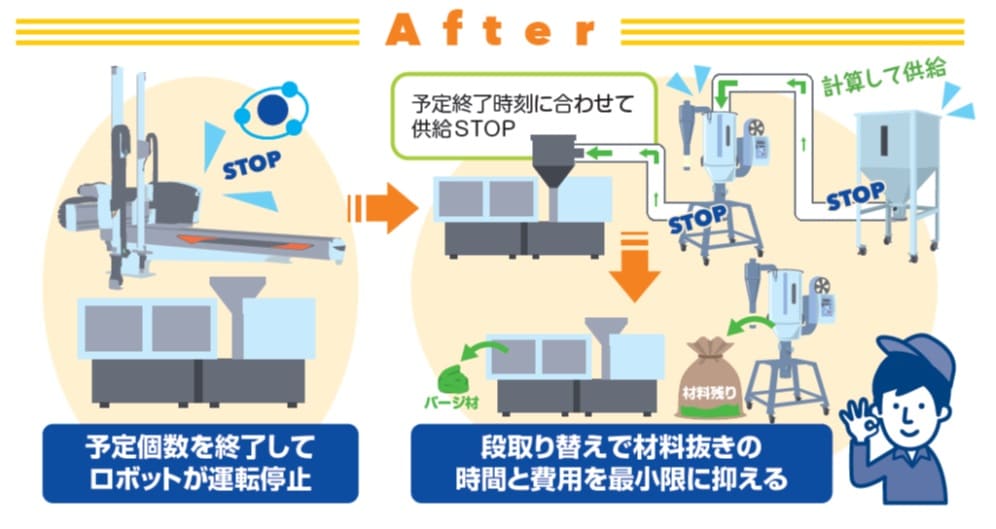
ロット終了時にホッパー内や加熱筒内に残った樹脂を大量にパージ・廃棄するムダを解消し、原料購入費および産業廃棄物処理コストを直接圧縮します。
省エネ化についてお気軽にご相談ください
 周辺機器の放熱・排熱ロス対策やインバータ制御といった機器単体の省エネ化に加え、トータルリンクを活用した「空運転の撲滅」や「エアーレス化」「パージロス削減」を組み合わせることで、成形品質と稼働率を維持したまま、成形工場の電力・エアーコストを削ぎ落として製造原価の直接低減を実現できます。
成形現場のお困りごとをご相談ください